Contrôle qualité des pièces injectées, de la matière à la pièce livrée
Une pièce parfaite en apparence peut-elle cacher une faiblesse ? Découvrez comment EDELTAMP détecte les défauts invisibles avant qu'ils n'atteignent vos lignes de montage, et pourquoi cette démarche protège autant vos coûts que votre image.
Comment EDELTAMP sécurise la qualité de chaque pièce
Une pièce plastique injectée peut sembler parfaite à la sortie du moule et pourtant cacher une faiblesse. Une matière dégradée pendant la transformation, un taux de fibres de verre insuffisant ou une ligne de soudure fragile ne se voient pas à l'œil nu. Ces défauts se révèlent souvent plus tard, chez le client final : un clip qui casse au montage, un boîtier qui se fissure au froid, un support qui cède sous la charge.
Pour un chef de projet comme pour un acheteur, une telle défaillance coûte bien plus que le prix de la pièce : arrêt de ligne, tri, rappel de lots, image de marque. C'est pourquoi EDELTAMP a structuré une démarche de contrôle qui accompagne chaque pièce tout au long de sa fabrication. Les contrôles courants sont réalisés par notre laboratoire interne, au plus près des presses. Les analyses plus poussées sont conduites avec un laboratoire dédié. Cette démarche s'appuie sur les méthodes normalisées de la profession et s'inscrit dans une organisation engagée vers la certification ISO 9001.
Le cahier des charges, première étape de la production
Avant qu'un premier granulé n'entre dans une presse, la qualité se construit avec vous. Nos équipes traduisent le contexte d'utilisation de la pièce en exigences mesurables : la matière et son grade, le taux de renfort, les propriétés mécaniques attendues, les tolérances dimensionnelles, les critères d'aspect et les conditions dans lesquelles la pièce vivra une fois montée.
Nous menons en parallèle une analyse des risques, l'AMDEC. Pour chaque fonction de la pièce et chaque étape du procédé, on se demande ce qui pourrait mal tourner, avec quelle gravité et quelle probabilité. Les risques jugés prioritaires déterminent les contrôles que le laboratoire mettra en place pendant la série. Il ne s'agit pas de tout contrôler, mais de concentrer l'effort sur ce qui compte réellement pour votre application.
Valider l'outillage avant de lancer la série
Lorsque le moule définitif est monté sur presse et que le procédé est réglé, les premières pièces produites font l'objet d'un examen complet : ce sont les échantillons initiaux. Chaque côté du plan est mesuré et chaque caractéristique est testée, puis comparée à l'exigence du cahier des charges. Vous recevez un dossier de validation qui formalise ces résultats.
La production en série ne démarre qu'après votre accord. Ce dossier devient la référence de toute la vie du produit, celle à laquelle chaque lot futur sera comparé.
Avant l'injection, s'assurer d'une matière saine
À la réception de chaque lot de matière, le certificat du fournisseur est vérifié. Selon les exigences du projet, notre laboratoire le complète par ses propres mesures.
La première est l'indice de fluidité à chaud, ou MFI. On mesure la quantité de polymère fondu, exprimée en grammes, qui s'écoule en dix minutes à travers une filière calibrée, dans des conditions de température et de charge propres à chaque matière. La seconde est le taux de cendres. Un échantillon est calciné au four jusqu'à ce que le polymère disparaisse, puis on pèse le résidu pour vérifier la proportion de renfort. Un polyamide chargé à 30% de fibres de verre doit ainsi révéler un taux conforme à la tolérance du fabricant.
Ces deux valeurs servent de référence pour le lot. Comparées d'un lot à l'autre, elles permettent aussi de détecter un changement de formulation chez le fournisseur avant qu'il n'affecte la production.
Vient ensuite le séchage, étape décisive pour les polymères techniques. Les polyamides, le PBT, le PET ou le polycarbonate absorbent naturellement l'humidité de l'air. Injectés trop humides, ils subissent une hydrolyse qui coupe leurs chaînes moléculaires et fragilise la pièce, souvent sans aucun signe visible.
Avant de lancer la production, nos techniciens contrôlent donc le taux d'humidité résiduelle de la matière sortie du sécheur. Il doit se situer autour de 0,10 à 0,20 % pour un polyamide, et descendre à 0,02 % pour un polycarbonate. La mesure est faite par thermo balance. Elle peut être confirmée par titrage Karl Fischer, qui dose spécifiquement l'eau. La durée de séchage est également surveillée, car un séchage excessif peut jaunir la matière oualtérer ses additifs.
« Une pièce parfaite en apparence peut être fragiliséeavant même d'être injectée. Chez EDELTAMP, nous considérons que laqualité commence dans le sécheur, bien avant le moule. » Franck Baumann,directeur des opérations d'EDELTAMP
Pendant et après la production, contrôler les pièces moulées
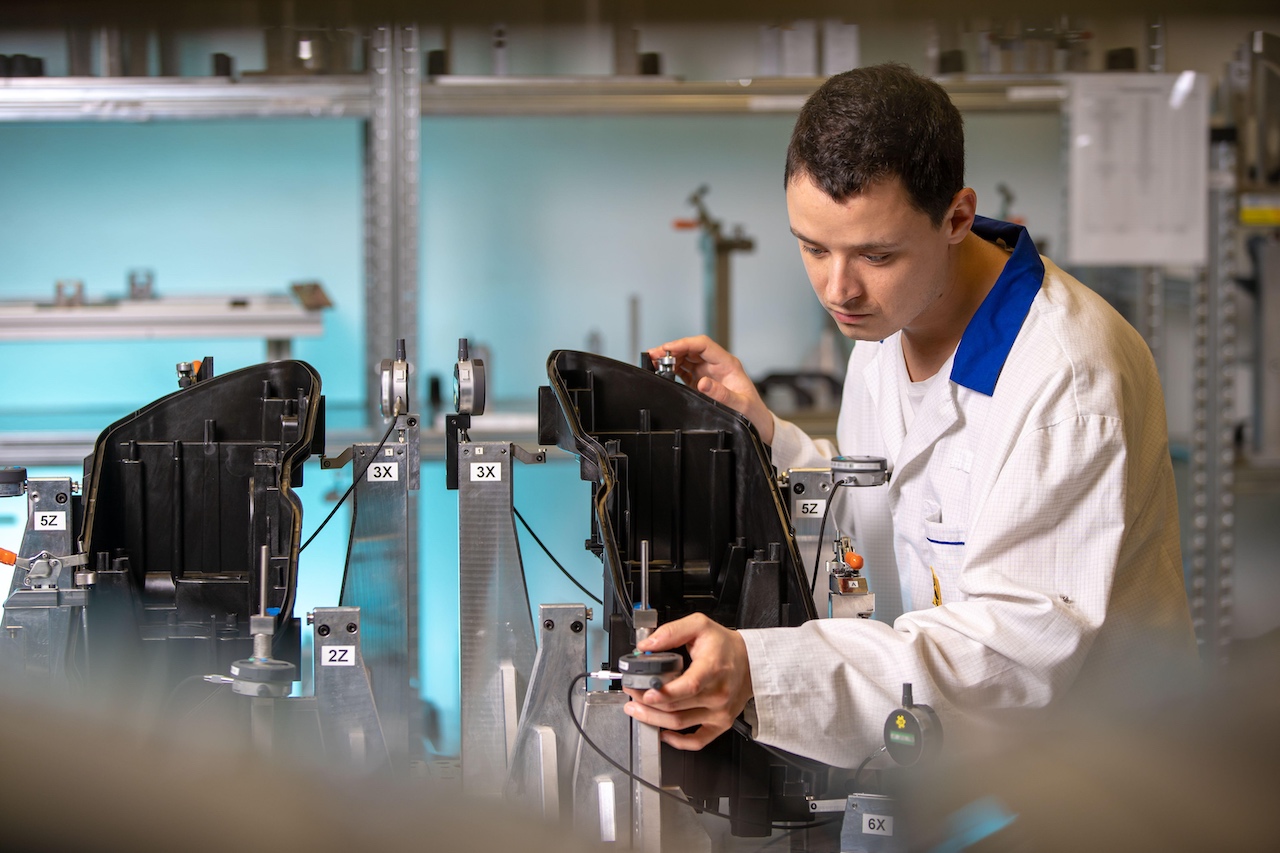
Une fois la production lancée, des pièces sont prélevées à intervalles définis et confiées au laboratoire. Les contrôles dimensionnels ont lieu après 24 à 48 heures de stabilisation, le temps que la pièce achève son retrait naturel après le moulage.
Le laboratoire mesure ensuite l'indice de fluidité sur la pièce broyée et séchée. Ce test repose sur un principe simple : plus les chaînes moléculaires d'un polymère sont longues, plus la matière fondue est visqueuse et moins elle s'écoule. La quantité de matière qui traverse la filière donne donc une image indirecte de la longueur de ces chaînes.
Comparé à la valeur relevée sur les granulés du même lot, le résultat devient très parlant. Une matière qui s'écoule nettement plus facilement après injection a vu ses chaînes se raccourcir pendant la transformation. Les causes les plus fréquentes sont un séchage insuffisant, une température trop élevée ou un temps de séjour trop long dans le fourreau. Le seuil d'alerte est fixé pour chaque projet, avec vous et selon les recommandations du fournisseur matière.
Le taux de cendres peut aussi être contrôlé sur plusieurszones d'une même pièce. On vérifie ainsi que les fibres ne se sont pasconcentrées dans certaines parties lors du remplissage du moule.
Les propriétés mécaniques sont évaluées par des essais de traction, qui étirent une éprouvette jusqu'à sa rupture. Ils renseignent sur la rigidité et la résistance de la matière, et surtout sur son allongement à la rupture, c'est-à-dire sa capacité à s'étirer avant de casser. C'est l'un des indicateurs les plus parlants : une matière saine se déforme avant de céder, alors qu'une matière dégradée rompt brutalement. Des essais de choc Charpy complètent ce diagnostic en mesurant l'énergie absorbée lors d'un impact. Ils sont souvent les premiers à révéler une fragilité naissante.
Ces essais suivent les protocoles normalisés. Les éprouvettes sont conditionnées dans une atmosphère contrôlée avant d'être testées, et chaque résultat repose sur une série de mesures plutôt que sur une valeur isolée. Pour les polyamides, le laboratoire précise toujours si la pièce a été testée sèche ou conditionnée, car ces matières deviennent nettement plus souples en reprenant l'humidité ambiante. Lorsque la fonction de la pièce le justifie, des essais sont aussi réalisés sur la pièce elle-même : arrachement d'un insert, tenue d'un clip, résistance d'une zone de fixation.
Des analyses avancées coordonnées avec un laboratoire dédié
Certaines questions demandent des moyens d'analyse plus spécialisés. On peut vouloir confirmer précisément la nature d'une matière par calorimétrie ou par spectrométrie infrarouge. On peut aussi vouloir prédire le comportement d'une pièce après des années de service, grâce à des essais de vieillissement accéléré à la chaleur, à l'humidité, aux UV ou aux produits chimiques. Les pièces soumises à des sollicitations répétées ou à une charge permanente demandent parfois des essais de fatigue et de fluage.
Face à une pièce défaillante, la mesure de l'indice de fluidité constitue souvent la première étape de l'enquête. Comparée à celle d'une pièce de référence, elle oriente rapidement les hypothèses. Des analyses complémentaires permettent ensuite de les confirmer : la chromatographie pour mesurer la distribution des masses molaires, l'analyse thermo gravimétrique, ou l'observation des faciès de rupture au microscope électronique.
Pour ces contrôles plus poussés, EDELTAMP coordonne les analyses en collaboration avec un laboratoire dédié. Vous gardez un interlocuteur unique : nous définissons le programme d'essais, en suivons la réalisation et interprétons les résultats avec vous, au regard de votre cahier des charges.
Des mesures fiables pour une production maîtrisée
Un résultat de contrôle n'a de valeur que si la mesure est juste. Les équipements du laboratoire sont étalonnés régulièrement, et nous vérifions que deux opérateurs obtiennent le même résultat sur la même pièce.
Pour chaque référence, les contrôles suivent un plan de surveillance. Il fixe la fréquence des prélèvements, le nombre de pièces à contrôler par lot selon des règles d'échantillonnage reconnues, les critères à appliquer et la réaction à adopter en cas d'écart.
Sur les caractéristiques critiques, nous suivons la capabilité du procédé. Elle indique si la dispersion naturelle de la production tient confortablement dans la tolérance, avec une marge suffisante pour absorber les petites variations du quotidien. Un procédé capable produit de bonnes pièces de façon durable, pas seulement le jour du contrôle.
« Notre laboratoire n'est pas là pour constater lesdéfauts, mais pour les empêcher d'arriver. Chaque mesure nous permet d'agir surla presse avant qu'une pièce non conforme ne quitte l'atelier. » FranckBaumann, directeur des opérations d'EDELTAMP
Chaque résultat est enregistré et rattaché à son lot de fabrication. Cette traçabilité permet de repérer une tendance avant qu'elle ne devienne un défaut. Lorsqu'un écart apparaît, les pièces concernées sont isolées et le procédé corrigé sans attendre, bien avant qu'elles n'arrivent chez vous.
Ce que cette démarche change pour vous
Pour un chef de projet, c'est l'assurance que la pièce validée lors des échantillons initiaux conservera ses performances tout au long de la série. Pour un acheteur, c'est la maîtrise du coût global, sans les coûts cachés de la non-qualité. Pour tous ceux qui sont attachés à la performance du produit final, c'est la certitude que chaque pièce a été vérifiée au regard de son usage réel, et pas seulement de son apparence.
EDELTAMP, la qualité comme engagement mesuré
La qualité d'une pièce injectée ne se voit pas toujours, mais elle se mesure. Chez EDELTAMP, elle se construit à chaque étape de la production. Elle commence par un cahier des charges et une analyse de risques partagés, se poursuit avec des échantillons initiaux validés ensemble, puis avec des contrôles de laboratoire menés avant et après l'injection.
Lorsque c'est nécessaire, des analyses avancées sont coordonnées avec un laboratoire dédié, et un suivi statistique assure la stabilité dans la durée. Ce travail s'appuie sur les méthodes normalisées de la profession et sur une organisation engagée vers la certification ISO 9001.
Notre objectif est simple : zéro défaut en livraison, suivi par un indicateur de pièces non conformes, pour que vos pièces ne vous reviennent jamais pour un défaut de fabrication. Confier votre production à EDELTAMP, c'est choisir un partenaire qui prouve sa qualité par la mesure plutôt que parla promesse.
Vous avez un projet de pièce injectée ou souhaitez sécuriser une production existante ? Contactez-nous pour échanger sur votre cahier des charges.
D'autres articles dans cette catégorie
Restez informé de l’actualité de EDELTAMP et de la façon dont nous préparons le futur de l’industrie du plastique.